
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

РАЗГОВОРИ ИНЖЕЊЕРА Еп.09: Анализа квара хардвера бродског отвора: шарке и засуне
У Анди Марине, верујемо да је практично знање о производњи једна од највреднијих средстава која се стварају током времена.
Унутар наше радионице налазе се инжењери, специјалисти за производњу и искусни техничари који су годинама радили са бродским хардвером од нерђајућег челика — од избора материјала и прецизног ливења до машинске обраде, полирања и контроле квалитета на монтажној линији.
Многи од ових увида се на тежи начин сазнају кроз свакодневну производњу и враћање на терен: разумевање зашто се квачицу везује након сезоне на води, зашто шарка пукне на зглобу под ударом таласа и који суптилни детаљи ливнице и монтаже спречавају скупе захтеве за гаранцију.
Међутим, ово практично знање се често чува у радионици и ретко стиже до бродоградитеља, поморских архитеката и менаџера набавки који доносе критичне одлуке о набавци.
ЕНГИНЕЕР ТАЛКС је наш напор да поделимо ово стварно производно искуство.
Кроз ову серију разматрамо материјале, алате, производне процесе и искрене лекције у радњи из перспективе посвећеног произвођача бродског хардвера.
Данашње ИНЖЕЊЕРСКЕ РАЗГОВОРЕ Еп.09 представља инжењер Ву, који сам написао ја као уредник.
У изградњи чамаца и набавци хардвера, када монтажа палубе поквари, непосредна реакција је често кривац за квалитет материјала — под претпоставком да је неко испоручио лошији нерђајући челик или је прескочио заштиту од корозије.
Ипак, након прегледа безбројних враћених палубних окова из бродоградилишта и гарантних сервисних центара, наш тим радионице види сасвим другачију стварност. Хардвер отвора – посебно шарке на палуби, засун за затварање, браве за окретање и прстенови за повлачење за уградњу – ретко поквари само због опште рђе. Уместо тога, превремени кварови на води су скоро увек вођени механичким и геометријским реалностима:џепови за хватање воде који лише кисеоника у челику, оштри унутрашњи углови за ливење који концентришу ударе таласа, неуједначена дебљина зида која узрокује скривену унутрашњу порозност, и премале интерфејсе за монтажу који се кидају у језгра композитне палубе.
Поморски отвори раде у једној од најтежих зона на било ком пловилу. По њима ходају, затварају их под јаким морем, поливају сланим спрејом и перу агресивним хемикалијама за прање. Када је хардвер изабран искључиво на основу сјајне каталошке фотографије без процене како се носи са стварним динамичким оптерећењима и дренажом, квар је само питање времена.
Овај водич дели наша практична запажања у радионици о томе зашто се хардвер отвора квари током употребе и шта би градитељи чамаца, дизајнери и надзорници монтаже требало да траже да би елиминисали ове ризике пре него што компоненте стигну на производну линију.
1. Шарке на палуби: фрактуре од замора, замке воде и опасност од оштрих углова
Шарке палубе на отворима за тешке моторе, лазаретима и бунарима подносе континуирани циклични стрес. Сваки пут када пловило удари у море, цела маса поклопца отвора врши снажну силу конзолне полуге право у основу шарке и осовиницу. Приликом прегледа поломљених шарки враћених са терена, кварови се готово увек концентришу на две одређене тачке:спој зглобаиудубљење за монтажни вијак.
Феномен "водене замке":
Нерђајући челик 316 се ослања на континуирани контакт са раствореним кисеоником у амбијенталном ваздуху да би одржао и излечио свој микроскопски заштитни филм од хром оксида. Када је ливење шарки дизајнирано са равним, удубљеним џеповима за монтажу или чврстим, недренираним празнинама на зглобовима, водом за испирање и базеном за прскање соли унутра. Заробљен у устајалом џепу без кисеоника, челик не може да обнови свој пасивни слој. Стагнирајућа слана вода постаје кисела, изазивајући локализовану корозију у пукотинама и рупице које брзо делују као невидљива почетна тачка за заморне пукотине при поновљеном динамичком удару таласа.
Оштри унутрашњи углови наспрам издашних филета:
Код јефтиних одливака од песка или лоше алатних калупа за улагање, прелаз између равног поклопца за монтирање и подигнутог зглоба често је остављен под оштрим правим углом. Динамичка ударна оптерећења се концентришу директно дуж ове оштре линије зареза уместо да се распршују по телу. Добро опремљене ливене шарке укључују глатке, непрекидне прелазне радијусе и нагнуте дренажне равни за равномерну дистрибуцију ударног оптерећења, истовремено омогућавајући морској води да одмах отиче.
Баланс дебљине зида ливења:
У ливници, ако је зглоб шарке изливен дебео и чврст, док монтажни поклопац остаје танак као папир, метал се неравномерно хлади у керамичком калупу. Овај диференцијал за хлађење ствара скривене микроскопске шупљине које се скупљају тачно на споју где је напон највећи. Одговарајући алати осигуравају уједначене прелазе зидова, елиминишући унутрашње шупљине пре почетка полирања.

Шарка
Шарке од ливеног нерђајућег челика за бродске отворе, ормариће и приступне плоче на палуби.
ПОГЛЕДАЈТЕ ШАРКЕ ЗА ЛИВЕ →2. Затварачи и браве за окретање: деградација опруге и механичко везивање
Механизми за закључавање на подним отворима, вратима централне конзоле и отворима за мамац издржавају хиљаде удараца при затварању и континуиране вибрације трупа у току. Две најчешће жалбе на терену од бродоградилишта су"језик резе је заглављен унутра и неће искочити"и"брава за окретање се олабави и не затвара отвор."
Зашто се затезне резе вежу:
- Корозија унутрашње опружне коморе:Док је спољно тело резе ливено од нерђајућег челика 316, унутрашње компресијске опруге се често праве од инфериорне опружне жице. Када незаптивене коморе засуна заробе слану воду, опруга се брзо опушта или потпуно пуца, остављајући клизни вијак заглављен унутра.
- Груби икони камере као ливени:Ако је закошена површина клизног завртња остављена храпава или само површно брушена, вишекратно ударање о запорну плочу ствара микро-глупање, изазивајући трење метала о метал које брзо везује механизам.
Зашто окретне браве губе компресију:
- Осовина и ексцентрична хабање:Када је зазор између централне ротационе осовине и кућишта превише лабав, вибрације мотора узрокују љуљање вратила. Временом се зупчаста рука неравномерно хаба у односу на запорну плочу, уклањајући унутрашњи погон и губи компресију на заптивци отвора.
- Недостатак позитивних застоја:Без позитивног позиционирања са кугличним задржавањем или синтетичких чахура за закључавање, континуиране вибрације при раду постепено окрећу ручицу резе из њеног закључаног положаја, дозвољавајући да вода цури у суве одељке за одлагање.
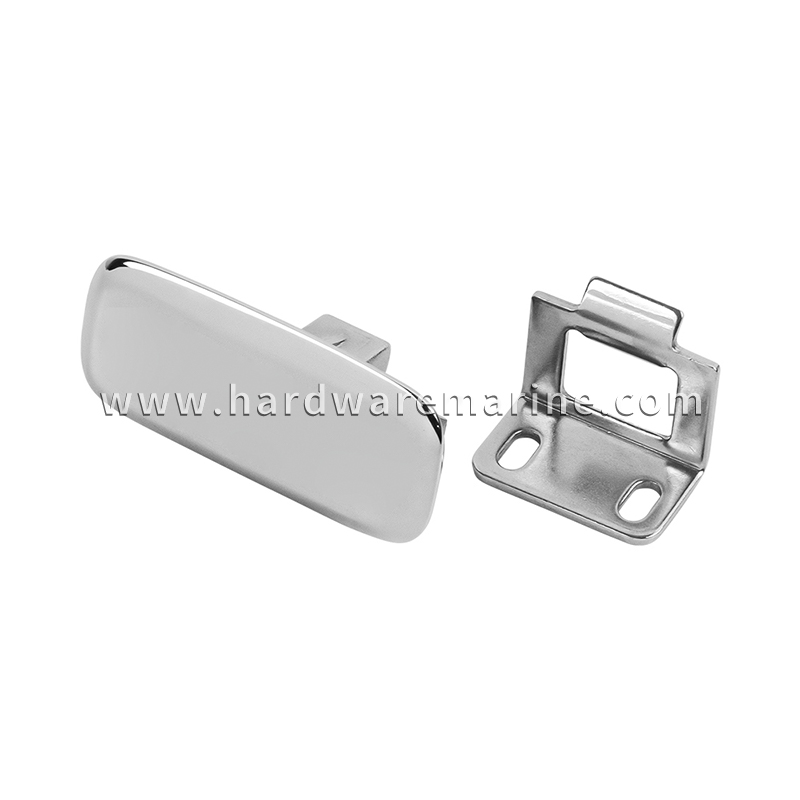
Слам Латцх
Резе са опругом за причвршћивање отвора, врата и поклопаца преграда.
ПОГЛЕДАЈТЕ СЛАМ РЕВА →3. Вучни прстенови за уградњу: хватање терета и кидање палубе
Прстенови за повлачење су дизајнирани да сједе савршено равно на палубама с великим прометом, а истовремено омогућавају члановима посаде да подижу тешке подне плоче са заптивкама, отворе за живот и отворе стројарнице. Међутим, подизање тешког отвора чврсто затвореног гумом ствара високу почетну отпорност на ломљење. Чланови посаде ретко вуку право нагоре са калибрисаном силом; трзају се и тргну прстен под углом.
Рањивост окретних пинова са једном тачком:Прстен за повлачење се окреће на хоризонталном држачу унутар ливене чаше. Када се користе мале клинове или плитке држаче, оптерећења закошеног хватања савијају клин, заглављујући прстен полуотвореним или шишајући клин под великим оптерећењем.
Децк Цоре Црусхинг & Гелцоат Црацкинг:Друга велика тачка квара је интерфејс палубе. Стандардне чаше за испирање имају уске прирубнице по ободу. Када неко снажно повуче прстен, сила нагоре ствара јаку акцију полуге, гурајући спољну ивицу прирубнице надоле попут длета у гелцоат од фибергласа. Причвршћивање вучних прстенова директно у композитне палубе са завртњима за лим без широких позадинских плоча неизбежно дроби језгро, пуца на гелцоат и узрокује продор влаге у ламинат за палубу.
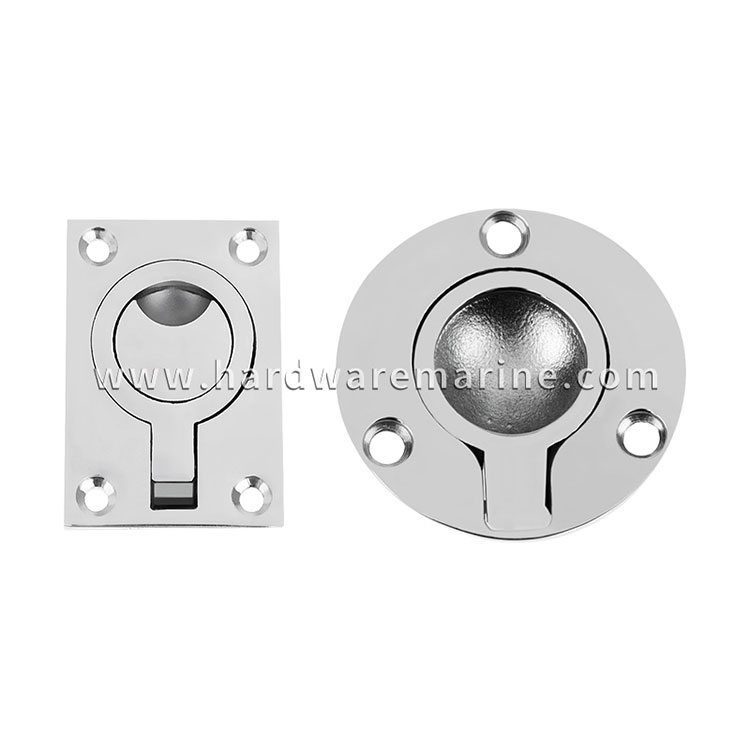
Повуците прстенове
Вучни прстенови за уградњу за отворе на палуби за подизање и поклопце ормарића.
ПОГЛЕДАЈТЕ ВУЧНЕ ПРСТЕНОВЕ →4. Детаљи ливнице и завршне обраде: где је поузданост хардвера заиста изграђена
Шетајући кроз нашу радионицу за ливење, брзо ћете сазнати да се разлика између окова који траје десет сезона и оног који поквари за дванаест месеци своди на операције које голим оком често превиди на готовом делу.
- Завршите дефласхинг дуж линија раздвајања:Тамо где се половине керамичког калупа спајају, дуж линије раздвајања формира се микроскопско ливење. Ако завршни радници једноставно полирају спољашњост и оставе храпав бљесак унутар зглобова шарки или упуштача за вијке, те назубљене ивице делују као уграђени подизачи напона где почињу пукотине од замора, док задржавају прашину која брзо рђа.
- Потпуно ултразвучно чишћење и хемијска пасивација:Механичко полирање огледала високог сјаја само по себи не гарантује отпорност на корозију—точкови за полирање могу размазати микроскопске честице гвожђа и восак у површинске микродолине. Права морска издржљивост захтева потпуно ултразвучно одмашћивање праћено темељном пасивизацијом хемијском киселином да би се растворило слободно гвожђе и обновио непрекинути, самозалеђујући пасивни слој на свим унутрашњим и спољашњим површинама.
5. Контролна листа квалитета и прихватања у радњи за градитеље чамаца
Да би помогао надзорницима монтаже јахти, инспекторима квалитета и тимовима за набавку да прегледају хардвер отвора високог ризика пре инсталације, наш инжењерски тим препоручује овај практичан протокол физичке инспекције у 4 корака:
| Инспецтион Фоцус | Шта проверити руком и оком | Зашто је важно на броду |
|---|---|---|
| 1. Радијуси угла и дренажа | Проверите спој између зглоба и монтажног поклопца. Потражите глатке, издашне прелазне кривине и нагнуте удубљења за причвршћиваче, а не оштре праве углове. | Елиминише тачке концентрације напона под ударом таласа; спречава стајаћу воду од труљења заштитног пасивног филма. |
| 2. Толеранција и осећај покретних делова | Ручно управљајте резама за затварање и окретним бравама. Проверите да ли има позитиван, брз повратак опруге без грубог трења и уверите се да осовине за окретање немају лабаво бочно њихање. | Лабаве осовине се отварају под вибрацијама мотора; груби језици се жуче и везују након кратког излагања сланој води. |
| 3. Доња прирубница и снага клинова | Прегледајте задњу страну вучних прстенова и преклопа шарки. Проверите адекватну дебљину зида, присуство ребара за ојачање са доње стране и тешких, сигурних држача игле. | Спречава да се ливена кућишта савијају или ломе осовине када посада отвори тешке, усисне поклопце отвора. |
| 4. Подлога и постељина за причвршћиваче | Уверите се да су упуштачи за монтажне завртње чисто центрирани без неравнина и проверите да ли су подложне плоче са завртњем специфициране за све тачке повлачења структуралних отвора. | Распоређује динамичка ударна оптерећења равномерно на структуру трупа, спречавајући пуцање гелцоата, извлачење вијака и дробљење језгра палубе. |
6. Добављање хардвера направљеног за стварну поморску употребу
Хардвер отвора никада не би требало да буде накнадна мисао у дизајну пловила. Када шарка пукне, засун закачи или се прстен за повлачење извуче на води, власника чамца није брига која је марка хардвера инсталирана – они сматрају да је градитељ чамаца одговоран за квар. Инсистирањем на хардверу пројектованом са одговарајућим радијусима за ослобађање од напрезања, самодренирајућим контурама, робусним унутрашњим механизмима и чистом завршном обрадом ливнице, градитељи чамаца могу заштитити своју репутацију бренда, поједноставити монтажу на монтажној линији и елиминисати скупе позиве за гаранцију.
Инжењеринг бродског хардвера по мери и ОЕМ производња
Анди Марине је специјализован за ОЕМ и ОДМ решења бродског хардвера од нерђајућег челика, у партнерству са градитељима јахти, поморским архитектама и дистрибутерима бродова широм света.
Од прегледа дизајна за производњу (ДФМ) и развоја прилагођених алата до прецизног ливења по инвестиционом улагању, вишеосне ЦНЦ обраде, електрополирања и серијског тестирања, наш инжењерски тим ради директно са вашим техничким особљем како би осигурао да сваки механизам за уградњу, шарке и закључавање отвора ради поуздано под стварним океанским оптерећењима.
Контактирајте наше инжењерско одељење данас да бисте прегледали спецификације хардвера ваше палубе или разговарали о захтевима прилагођених алата за вашу следећу производњу.


